


АСТМ А403 Фитинги за цеви од нерђајућег челика
Остави поруку
АСТМ А403 Фитинги за цеви од нерђајућег челика
АСТМ А403 Фитинги за цеви од нерђајућег челика се односе на материјал кованих и ваљаних аустенитних нерђајућих фитинга за цеви под притиском. Уобичајене класе су ВП304/Л, ВП316/Л. Могу се користити у многим областима као што су инжењерска индустрија, постројења за конверзију енергије итд.
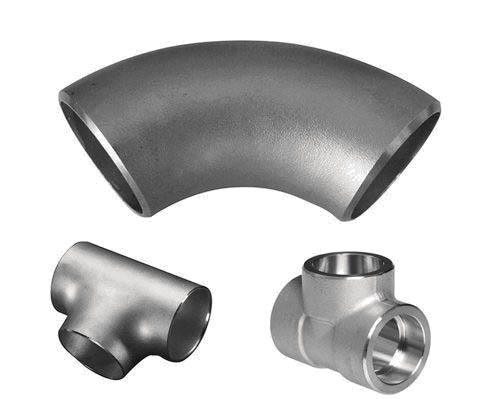
АСТМ А403 Стандардни опсег
Стандард укључује неколико разреда легура аустенитног нерђајућег челика и користи префикс ВП или ЦР за означавање разреда челика, у зависности од применљиве АСТМ или МСС величине и стандарда за номинални притисак.
АСТМ А403 је дизајниран за коване челичне цевне арматуре, фитинги за ливене цеви нису прикладни. (Одливци од аустенитног нерђајућег челика су укључени у ове стандарде, А351/А351М, А743/А743М и А744/А744М.)
Фитинги за цеви од нерђајућег челика ВП
Материјал према овом стандарду назван ВП Граде, и за сваки нерђајући челик ВП, укључено је неколико категорија цевних спојница, да би се назначило да се користи бешавна или заварена структура. Ознаке класа се такође користе за означавање метода испитивања без разарања и обима испитивања без разарања (НДЕ).
Јединице описа
Овај стандард и применљиви стандарди за материјал описани су у јединицама инч-фунта и СИ јединицама. Међутим, осим ако у поруџбини није наведен стандардни број "М" (СИ јединица), материјал се испоручује у јединицама инча-фунта.
Вредности изражене у инчима-фунтама или СИ јединицама треба сматрати стандардним вредностима. У тексту су јединице СИ приказане у заградама. Пошто је мало вероватно да ће вредности у два система јединица бити потпуно једнаке, неопходно је независно усвојити два система јединица. Ако се помеша, то ће довести до недоследности са овим стандардом.
Референтни стандарди АСТМ А403 СС цевних фитинга
• АСТМ А351/А351М: ливење, аустенитно, за спецификације делова који садрже притисак
• АСТМ А743/А743М: Спецификације ливења, гвожђе-хром, гвожђе-хром-никл, отпоран на корозију за општу примену
• АСТМ А744/А744М: За сервис сервера који није А743М (за исти материјал)
• АСТМ А751: Методе испитивања, праксе и терминологија за хемијску анализу челичних производа.
• АСТМ А960/А960М: Спецификације за уобичајене захтеве фитинга за цеви од кованог челика.
• Е112: Методе испитивања за одређивање просечне величине зрна
• Е165: Пракса за испитивање пенетранта течности за општу индустрију
• АСМЕ Б16.9: Фабрички направљени фитинзи за чеоно заваривање од кованог челика
• АСМЕ Б16.11: Фитинги од кованог челика, заварени утичници и са навојем
• МСС СП-25: Стандардни систем означавања за вентиле, фитинге, прирубнице и спојеве
• МСС СП-43: Стандардна пракса за лаке спојеве за чеоно заваривање од нерђајућег челика
• МСС СП-79: Уметци за смањење заваривања утичнице
• МСС СП-95: Пригушене брадавице и чепови
• МСС СП{0}} Интегрално ојачани ковани излазни фитинзи за заварене утичнице, са навојем
• АВС стандард А 5.4, А 5.9, А 5.11, А 5.14.
Наш асортиман
Спецификација: АСТМ А403
Оцене: ВП304, ВП304Л, ВП310С, ВП316, ВП316Л итд.
Врсте: бешавне или заварене
Опсег димензија: 1/2" НБ до 48" НБ
Опсег дебљине зида: распоред 10с, распоред 40с, распоред 80с
Типови фитинга обухваћени стандардом А403

Лакат

Тее

Капа

Редуцер

Квачило

Брадавица
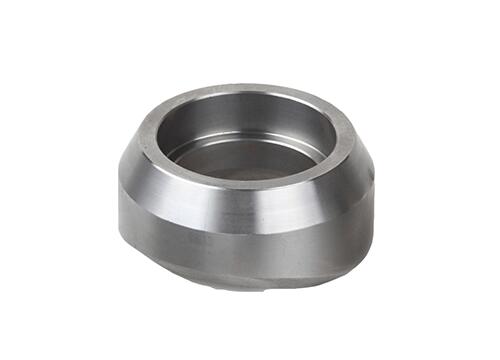
Олетс
Материјал
Материјал који се користи за цевне арматуре треба да буду отковци, шипке, плоче, бешавни или заварени цевасти производи наведени у табели хемијског састава.
Топљење
Челик треба топити на један од следећих метода:
а. Електрична пећ (са одвојеним и опционим рафинирањем)
б. Вакумска пећ
ц. Једно од првих, праћено вакуумским претапањем или претапањем електродних електрода са потрошном шљаком
д. Ако се користи секундарно топљење, број пећи се односи на све челичне инготе претопљене са једним бројем пећи за топљење.
Мануфацтуре
Формирање
Операција ковања или формирања може се изводити ковањем са чекићем, ковањем пресом, перфорирањем, екструзијом, превртањем, ваљањем, савијањем, заваривањем или машинском обрадом, или два или више метода истовремено. Процес формирања треба да обезбеди да се на цевним спојевима не стварају штетни дефекти.
Термичка обрада
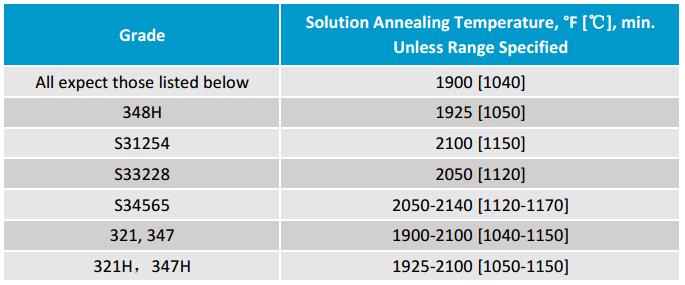
За челик Х разреда потребна је посебна топлотна обрада раствора за жарење раствора. Све цевне спојнице треба испоручити у термички обрађеном стању. Све радове заваривања треба обавити пре топлотне обраде. Оков који је машински обрађен директно од отковака жарених раствором и шипки не треба поново жарити.
Хемијски састав
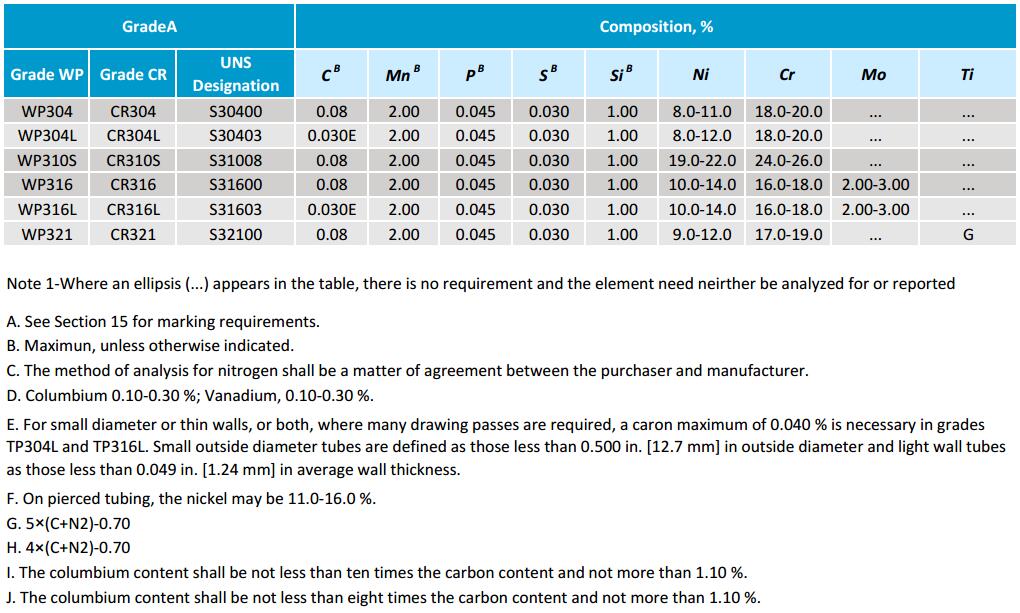
Хемијски састав сваког ливеног челика или челика за пећ треба да буде одређен и да буде у складу са захтевима за хемијски састав за сваки разред материјала који је наведен у табели хемијског састава.
Затезна својства
Затезна својства материјала за спојеве за цеви морају бити у складу са захтевима за затезна својства. Испитивања и извештаји ће се спроводити у складу са А370 методама и дефиницијама.
За испитивање затезања треба да буду прихватљиви узорци уздужног или попречног пресека. Иако табела са затезним својствима специфицира захтеве за издужењем за уздужне и попречне узорке, није предвиђено да буде применљива у исто време. Уместо тога, ова намера да су прикладни само одговарајући захтеви за издужењем за узорке који су применљиви у правцу.
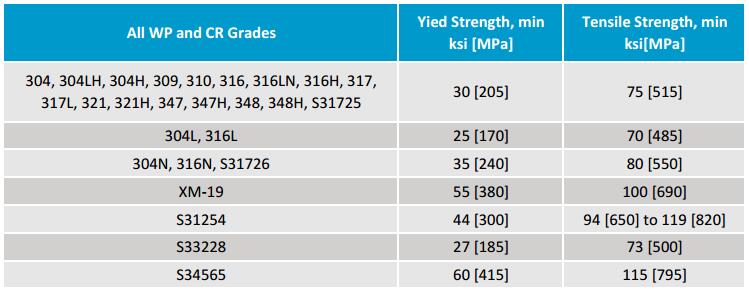
Извештај о испитивању затезања сачињен на полазном материјалу треба да забележи:
• Извештај о почетном материјалу ће показати да својства материјала цевних спојница испуњавају захтеве овог стандарда, под условом да је термичка обрада почетног материјала иста као и материјала цевних спојница.
• Ако почетни материјал није испитан, или ако се термичка обрада почетног материјала разликује од термичке обраде цевних фитинга, произвођач фитинга ће извршити најмање једно испитивање затезања по челику за пећ на материјалу који представља готове спојеве за цеви , а услови термичке обраде морају бити исти као и код представљених цевних спојница.
Завршна обрада
Цевни фитинзи који се испоручују у складу са овим стандардом морају се визуелно прегледати. Треба измерити дубину типичног површинског дисконтинуитета.
• Површинске пукотине (рибље крљушти) дубље од 1/64 инча (0.4 мм) треба уклонити.
• Механичке недостатке дубље од 1/16 инча (1,6 мм) треба уклонити.
• Осим горња два, цевни спојеви не смеју имати површински дисконтинуитет дубље од 5% наведене номиналне дебљине зида и морају имати добру машински обрађену површину.
Поправка уз додатак за заваривање
• Када дубина дефекта премашује 33 1/3% номиналне дебљине зида, или када површина дефекта прелази 10% површине цевног споја, поправка завара није дозвољена ни под којим околностима.
• Неприхватљиве недостатке треба уклонити механичким средствима или термичким методама резања или урезивања.
• Цевни спојеви морају бити без каменца и пасивизирани.


